x3D-Print
L'impression 3D métal par Fusion Laser Sélective (SLM)
/ à propos /
La technologie SLA (Stereolithography Apparatus) est l’un des procédés d’impression 3D les plus précis du marché. Elle repose sur la photopolymérisation d’une résine liquide, durcie couche par couche par un laser UV de très haute précision.
La SLA est particulièrement adaptée à la fabrication de pièces complexes, nécessitant un excellent état de surface, des détails fins et une fidélité géométrique élevée.
technologiesL'impression 3D Métal (SLM)
Qu’est-ce que la technologie SLM ?
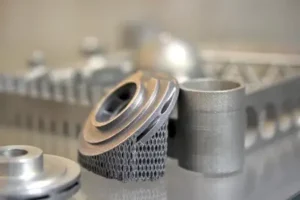
La SLM (Selective Laser Melting) est un procédé de fabrication additive métallique par fusion complète de poudre à l’aide d’un laser haute énergie.
Contrairement aux technologies de frittage partiel, la SLM permet d’obtenir des pièces 100 % denses, aux propriétés mécaniques équivalentes — voire supérieures — à celles de pièces forgées ou usinées.
Chaque couche de poudre métallique (20 à 60 µm) est entièrement fondue selon les données CAO. Le processus est répété jusqu’à obtenir une pièce monobloc, complexe, optimisée et fonctionnelle.
Matériaux compatibles SLM
La technologie SLM est compatible avec une large gamme de poudres métalliques industrielles :
Aluminium (AlSi10Mg)
Titane (Ti6Al4V)
Inconel® / superalliages
Acier inoxydable (316L, 17-4PH)
Acier maraging
Cobalt-chrome
Chaque matériau offre un compromis spécifique entre résistance mécanique, masse, tenue thermique et résistance à la corrosion.
SLM vs autres technologies métal
La SLM se distingue par :
une fusion complète (et non un simple frittage),
une densité > 99,9 %,
des performances mécaniques élevées,
une excellente répétabilité industrielle.
C’est la technologie privilégiée pour les pièces finales critiques, là où la fiabilité est non négociable.
À quoi sert l’impression 3D métal SLM ?
La SLM est utilisée lorsque la performance prime sur la géométrie :
• pièces structurelles à fortes contraintes,
• composants légers optimisés topologiquement,
• pièces complexes impossibles à usiner,
• petites et moyennes séries métalliques.
Elle est aujourd’hui largement adoptée dans l’aéronautique, le spatial, l’énergie, le médical, la défense et l’industrie de pointe.
Impression 3D Inox
servicesLes avantages de l'impression 3D SLM
Densité maximale
Les pièces sont quasi exemptes de porosité, idéales pour des applications structurelles.
Liberté de conception totale
Canaux internes, lattices, géométries organiques deviennent enfin facilement réalisables.
Allègement extrême
L’optimisation topologique permet de réduire la masse sans compromettre la résistance.
Propriétés mécaniques élevées
Résistance, rigidité et fatigue comparables aux procédés conventionnels.
Production de pièces finales
La SLM ne se limite pas au prototypage, elle est utilisée en production série.
Réduction des assemblages
Une seule pièce imprimée remplace plusieurs composants assemblés.
Délais industriels raccourcis
De la CAO à la pièce métallique en quelques jours, sans outillage.
Personnalisation sans surcoût
Chaque pièce peut être différente sans impact significatif sur le coût.
AteliersLes moyens les plus modernes
Impression 3D SLA
L’impression 3D stéréolithographique permet de réaliser des pièces très précises, aux détails fins et aux surfaces parfaitement lisses, idéales pour les prototypes esthétiques et fonctionnels.
Volume maxi : jusqu’à 1.200 x 800 x 640 mm
Impression 3D MJF
L’impression 3D par Multi Jet Fusion offre une production rapide et répétable de pièces fonctionnelles, avec une excellente précision dimensionnelle, des propriétés mécaniques isotropes et des surfaces homogènes.
Volume maxi : jusqu’à 370 x 274 x 375 mm
Projets
étudiés
Impression 3D SLS
L’impression 3D par Frittage Laser Sélectif permet de produire des pièces robustes et fonctionnelles, sans supports, avec une grande liberté de forme, une excellente répétabilité et des propriétés mécaniques homogènes.
Volume maxi : jusqu’à 650 x 330 x 560 mm
Impression 3D Métal (DMLS®)
L’impression 3D par Fusion Laser Sélectif permet de fabriquer des pièces métalliques denses et performantes, aux géométries complexes, avec d’excellentes propriétés mécaniques et une précision élevée.
Volume maxi : jusqu’à 380 × 380 × 380 mm
teamLes experts x3D-Print:
unir les talents pour des solutions intelligentes.
Chez x3D Group, nous respectons le droit à la vie privée de nos collaborateurs, y compris leur choix concernant la diffusion de leur image et de leurs informations.
Par exemple, certains préfèreront la diffusion d’un avatar IA.
 Produit
ContactUn projet? Une question?
Nous sommes toujours là pour vous répondre
Notre équipe est physiquement disponible pendant les heures de bureau, du lundi 8h30 au vendredi midi.
Ecrivez-nous
faqL'impression 3D Métal par Fusion Laser Sélective (SLM)
La SLM (Selective Laser Melting) est un procédé de fabrication additive métallique qui utilise un laser haute puissance pour fondre complètement une poudre métallique couche par couche. Contrairement au frittage, la matière est totalement liquéfiée, ce qui permet d’obtenir des pièces quasi parfaitement denses, adaptées à des usages structurels et critiques.
La principale différence réside dans le niveau de fusion du métal.
La SLM repose sur une fusion complète, tandis que le DMLS (Direct Metal Laser Sintering) peut impliquer un frittage partiel selon les alliages. En pratique industrielle, la SLM est privilégiée pour les pièces nécessitant des performances mécaniques maximales.
Oui. La SLM est aujourd’hui utilisée pour :
-
des petites et moyennes séries,
-
des pièces à forte valeur ajoutée,
-
des composants critiques.
Elle est particulièrement pertinente lorsque les coûts d’outillage, les délais ou la complexité géométrique rendent les procédés traditionnels moins compétitifs.
Oui, et dans certains cas plus performantes.
Les propriétés mécaniques des pièces SLM sont comparables à celles de pièces forgées ou usinées, notamment après traitement thermique. De plus, l’optimisation topologique permet de placer la matière uniquement là où elle est utile.
La densité obtenue dépasse généralement 99,9 %, ce qui rend les pièces compatibles avec des contraintes mécaniques, thermiques et vibratoires élevées. C’est l’un des grands avantages de la SLM par rapport à d’autres technologies métal.
Les matériaux les plus courants sont :
-
aluminium (AlSi10Mg),
-
titane (Ti6Al4V),
-
aciers inoxydables (316L, 17-4PH),
-
aciers maraging,
-
superalliages type Inconel®.
Le choix dépend des contraintes mécaniques, thermiques, de masse et de corrosion.
La taille maximale dépend de la machine utilisée.
En pratique industrielle, on imprime généralement des pièces allant de quelques millimètres jusqu’à 40–50 cm, avec possibilité d’assemblage ou de conception modulaire pour des pièces plus grandes.
La précision dimensionnelle typique est de ±0,1 mm, avec une résolution de couche comprise entre 20 et 60 microns.
Pour les zones fonctionnelles critiques (alésages, portées, taraudages), une reprise en usinage est souvent intégrée.
Oui, presque systématiquement. Les post-traitements courants incluent :
-
traitement thermique de détente,
-
enlèvement des supports,
-
sablage ou microbillage,
-
usinage de précision,
-
finitions de surface spécifiques.
Ces étapes garantissent stabilité dimensionnelle et performances finales.
Oui, c’est même l’un des atouts majeurs de la SLM.
La technologie permet de créer :
-
des canaux de refroidissement internes,
-
des structures lattices,
-
des géométries internes impossibles à usiner.
C’est un avantage décisif pour l’aéronautique, l’énergie et le médical.
Oui. La SLM est particulièrement pertinente pour :
-
des pièces unitaires complexes,
-
des prototypes fonctionnels métalliques,
-
des pièces obsolètes à reproduire.
L’absence d’outillage réduit fortement les coûts fixes.
La SLM est largement utilisée dans :
-
l’aéronautique et le spatial,
-
le médical (implants, guides),
-
l’énergie,
-
la défense,
-
l’automobile hautes performances,
-
l’industrie mécanique avancée.
Oui. Grâce à l’optimisation topologique et aux structures lattices, il est possible de réduire la masse de 30 à 70 % tout en conservant les performances mécaniques requises.
La SLM utilise un laser et fonctionne sous atmosphère contrôlée, tandis que l’EBM (Electron Beam Melting) utilise un faisceau d’électrons sous vide. La SLM offre généralement une meilleure finesse géométrique, tandis que l’EBM est plus adapté à certaines pièces massives en titane.
Oui. La SLM s’intègre dans des environnements certifiés (ISO, EN, AS), avec traçabilité matière, paramètres process maîtrisés et contrôles dimensionnels et mécaniques adaptés aux secteurs réglementés.
La SLM est idéale lorsque :
-
la géométrie est complexe,
-
les performances mécaniques sont critiques,
-
les volumes sont faibles à moyens,
-
les délais doivent être courts,
-
l’optimisation de masse est stratégique.
a SLM permet de produire des pièces métalliques robustes, optimisées et rapidement disponibles, sans dépendance à des outillages lourds ou à des chaînes d’approvisionnement longues. Elle est particulièrement utilisée pour la reproduction de pièces obsolètes, la réduction de masse, l’intégration fonctionnelle et la souveraineté industrielle.
Oui. Les pièces SLM peuvent être conçues pour résister à :
-
des contraintes mécaniques élevées,
-
des vibrations intenses,
-
des chocs thermiques,
-
des environnements corrosifs.
Les matériaux comme le titane, l’acier maraging ou les superalliages répondent aux exigences de robustesse militaire.
La SLM est privilégiée en aéronautique pour sa capacité à :
-
réduire fortement la masse des pièces,
-
intégrer des fonctions multiples dans un seul composant,
-
améliorer le rapport résistance/poids,
-
accélérer les cycles de développement.
Elle est utilisée aussi bien pour des pièces de structure que pour des systèmes thermiques ou mécaniques complexes.
Oui, sous réserve d’un process maîtrisé.
La SLM s’intègre dans des démarches de qualification incluant :
-
traçabilité matière,
-
maîtrise des paramètres machine,
-
traitements thermiques validés,
-
contrôles dimensionnels et mécaniques.
Elle est aujourd’hui utilisée sur des programmes aéronautiques et spatiaux exigeants.
En médical, la SLM permet de produire des pièces :
-
personnalisées patient par patient,
-
biocompatibles (titane, cobalt-chrome),
-
à géométrie complexe favorisant l’ostéo-intégration,
-
avec des délais très courts.
C’est une technologie clé pour les implants, guides chirurgicaux et instruments spécifiques.
Oui. La fabrication additive métal par SLM est compatible avec des environnements réglementés, à condition de respecter :
-
la traçabilité des poudres,
-
la répétabilité du procédé,
-
les contrôles qualité,
-
les exigences de documentation.
Elle est couramment utilisée pour des dispositifs médicaux sur mesure.
Oui. La SLM est utilisée pour des pièces dites critiques, à condition que :
-
la conception soit adaptée au procédé,
-
les paramètres de fabrication soient qualifiés,
-
les post-traitements soient maîtrisés,
-
les contrôles soient rigoureux.
C’est précisément pour ces cas que la SLM est préférée à des procédés plus simples.
Dans la défense, l’aéronautique et le médical, les volumes sont souvent faibles mais les exigences très élevées.
La SLM permet de supprimer les coûts d’outillage, de réduire les délais et de concentrer la valeur sur la performance fonctionnelle de la pièce.
Oui. La SLM permet une production locale, réactive et maîtrisée de pièces métalliques stratégiques, réduisant la dépendance à des fournisseurs lointains ou à des chaînes logistiques fragiles.
La SLM est privilégiée lorsque :
-
la géométrie est impossible à usiner,
-
l’allègement est un enjeu majeur,
-
les délais sont critiques,
-
la pièce doit intégrer plusieurs fonctions,
-
la personnalisation est nécessaire.